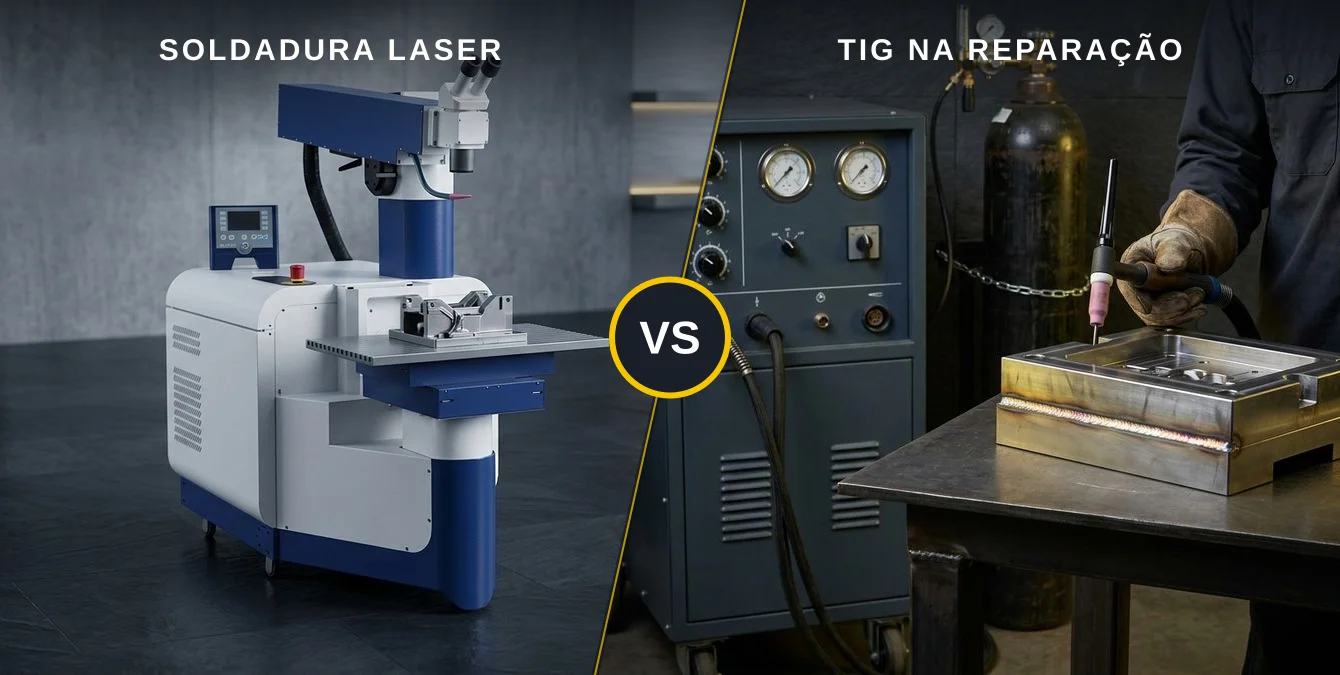
- O essencial em resumo
- Porque continua o TIG presente nas oficinas de moldes?
- Acessibilidade financeira e prática
- Versatilidade em diversas aplicações
- Considerações térmicas nos aços de ferramenta
- Arco elétrico vs. impulso laser focado: a diferença física
- Entrega térmica contínua do arco elétrico
- Impulsos laser focados para mínima distorção
- Aplicações industriais e vantagens
- Tabela comparativa: ZAC, distorção, dureza e acabamento
- Quando ainda faz sentido o TIG?
- Aplicações adequadas para o TIG
- Comparação industrial
- Quando é o laser a escolha certa nos moldes?
- Aplicações práticas na indústria de moldes
- Vantagens do laser sobre métodos tradicionais
- Custos e fluxo de trabalho: o impacto da mudança para laser
- Redução de retrabalho e re-tratamento térmico
- Processo de decisão de investimento
- Aplicações industriais em destaque
- Perguntas frequentes
- Qual é a melhor técnica para reparar moldes de injeção?
- Quais são as vantagens da soldadura TIG em moldes?
- Como a soldadura laser minimiza a deformação em moldes de injeção?
- Quais são os requisitos de segurança para operar máquinas de soldadura laser?
- Que fatores influenciam o custo de uma máquina de soldadura laser?
- Como escolher entre soldadura laser e TIG para um projeto específico?
- Quais são as considerações de manutenção para máquinas de soldadura laser?
- Artigos relacionados
- Fontes
Resposta rápida: A escolha entre soldadura laser ou TIG na reparação de moldes depende das necessidades específicas do projeto. A soldadura laser, utilizando máquinas como a Sineo Light da Sigma Laser, oferece precisão superior e menor ZAC, ideal para reparações delicadas em moldes de injeção. Por outro lado, o método TIG pode ser mais adequado para reparações que requerem um maior depósito de material. Ambos os métodos têm as suas vantagens, mas a soldadura laser destaca-se pela sua precisão e eficiência em aplicações industriais complexas.
O essencial em resumo
A escolha entre soldadura laser e TIG na reparação de moldes é uma decisão crítica para técnicos e gestores na indústria de moldes em Portugal. Ambas as técnicas têm as suas vantagens, mas a soldadura laser está a emergir como uma solução superior devido às suas características únicas e benefícios operacionais.
- A soldadura laser oferece precisão superior, permitindo intervenções em áreas de difícil acesso nos moldes, minimizando a necessidade de retrabalho.
- Com menor ZAC (Zona Afetada pelo Calor), a soldadura laser reduz o risco de deformação dos moldes, preservando a integridade estrutural das peças.
- A utilização de fio de adição na soldadura laser permite um controlo mais rigoroso do material depositado, garantindo resultados consistentes e de alta qualidade.
- Comparativamente ao TIG, a soldadura laser proporciona uma maior eficiência energética e um tempo de operação reduzido, resultando em menores custos operacionais.
- A tecnologia de laser de fibra de itérbio e Nd:YAG nas máquinas Sigma Laser oferece versatilidade e adaptabilidade a diferentes tipos de materiais e geometrias de moldes.
- A soldadura laser é menos invasiva, o que reduz a necessidade de operações de acabamento posteriores, como polimento, poupando tempo e recursos.
- Investir numa máquina de soldadura laser representa um salto de capacidade na reparação de moldes, com menos retrabalho e menor tempo de paragem na reparação de moldes.
Estas vantagens claras fazem da soldadura laser uma opção cada vez mais popular na indústria de moldes. Ao considerar esta tecnologia, é essencial avaliar como ela pode integrar-se nas operações existentes e contribuir para a melhoria dos processos de reparação de moldes.
Porque continua o TIG presente nas oficinas de moldes?
A soldadura TIG mantém-se uma solução acessível e versátil nas oficinas de moldes portuguesas, especialmente em intervenções que exigem enchimentos extensos. Embora o TIG seja eficaz em muitos contextos, a sua aplicação nos aços para ferramentas, como o 1.2344 (AISI H13), pode resultar em zonas afetadas pelo calor (ZAC) mais amplas quando em comparação com as técnicas de soldadura laser.
De acordo com a norma EN ISO 15614-11, a qualificação de procedimentos de soldadura laser é essencial para garantir a qualidade e a consistência dos resultados, especialmente em aplicações industriais críticas.
Acessibilidade financeira e prática
O investimento inicial em equipamentos de soldadura TIG é significativamente inferior ao de sistemas de soldadura laser, tornando-o uma escolha atraente para oficinas que procuram maximizar o retorno sobre o investimento sem comprometer a capacidade de reparação de moldes. Além disso, a simplicidade operacional do TIG, aliada a décadas de prática acumulada, permite uma adaptação rápida e eficaz a diferentes tarefas.
Embora a soldadura laser requeira um investimento inicial mais elevado, a precisão e a eficiência energética proporcionadas por máquinas como a Sidanus Light podem resultar em poupanças a longo prazo, especialmente em operações de alta precisão.
Versatilidade em diversas aplicações
O TIG é frequentemente escolhido para reparação de moldes devido à sua capacidade de realizar soldaduras de grande precisão em áreas de difícil acesso. Esta técnica é especialmente útil em tarefas que envolvem pequenos enchimentos ou a correção de defeitos menores em moldes de injeção, garantindo assim a continuidade da produção sem necessidade de paragens prolongadas.
Em contraste, os sistemas de soldadura laser, como a Sidanus Fibre, oferecem uma capacidade de penetração controlada e uma ZAC reduzida, o que é especialmente benéfico em materiais sensíveis ao calor, como ligas de alumínio e aços de alta resistência.
Considerações térmicas nos aços de ferramenta
Apesar das suas vantagens, o TIG introduz mais calor no material, o que pode afetar a integridade dos aços de ferramenta. A soldadura laser de moldes, por outro lado, minimiza a extensão da ZAC, proporcionando uma entrega térmica mais controlada e resultados consistentes. As máquinas Sidanus Light e Sidanus Fibre da Sigma Laser, por exemplo, oferecem uma precisão elevada e são ideais para intervenções que requerem um controlo térmico rigoroso.
Em operações de soldadura laser, utilizam-se potências médias sub-quilowatt e frequências de impulso de algumas dezenas de hertz, consoante o material e a máquina, dependendo do material e da aplicação específica. Estes parâmetros permitem uma soldadura rápida e eficiente, minimizando o tempo de ciclo e melhorando a produtividade global.
- Eficiência e custos: O TIG apresenta um custo de entrada mais baixo.
- Flexibilidade operacional: Adapta-se bem a diversas tarefas de reparação.
- Impacto térmico: O TIG pode causar ZAC mais amplas em aços de alta resistência.
- Precisão e controlo térmico: A soldadura laser oferece uma ZAC reduzida e uma entrega térmica controlada.
Arco elétrico vs. impulso laser focado: a diferença física
No contexto industrial da soldadura laser na reparação de moldes, a escolha entre o arco elétrico tradicional e os impulsos laser focados é crucial para assegurar a integridade estrutural e a longevidade dos moldes de injeção. Cada método possui características térmicas distintas que influenciam diretamente a zona afetada pelo calor (ZAC), a distorção e o amolecimento do material adjacente ao cordão de soldadura.
Entrega térmica contínua do arco elétrico
A soldadura por arco elétrico fornece uma entrega térmica contínua e alargada, resultando numa ZAC mais extensa. Isto pode conduzir a uma maior distorção e ao amolecimento dos materiais junto ao cordão. Este método é frequentemente utilizado em situações onde a precisão não é a prioridade principal, mas a robustez e a penetração profunda são necessárias.
Em aplicações industriais, o arco elétrico é geralmente adequado para materiais como aços de baixa liga e aço carbono, onde a penetração profunda e a resistência mecânica são mais valorizadas do que a precisão dimensional.
Impulsos laser focados para mínima distorção
Por outro lado, os sistemas de soldadura laser, como os da Sigma, utilizam impulsos de milissegundos focados num spot de 0,2–2,0 mm. Este método minimiza a ZAC, reduzindo a distorção e preservando as propriedades do material base. A extensão da ZAC é um fator crítico na escolha do método de soldadura, especialmente para moldes de precisão em materiais como o 1.2344 (AISI H13).
Os sistemas laser da Sigma, como a Sineo Light, operam com uma precisão elevada, ideal para aços para ferramentas de elevada dureza e resistência ao desgaste, como o 1.2344 (AISI H13). A norma EN ISO 15614-11 especifica os procedimentos de qualificação para soldadura a laser, assegurando a conformidade com os requisitos de qualidade.
Aplicações industriais e vantagens
Os sistemas de soldadura laser móveis da Sigma, como a Sineo Light e a Sirius Light, permitem intervenções precisas no local, sem necessidade de desmontar moldes pesados. Isto é particularmente vantajoso em indústrias que exigem alta precisão, como a automóvel e a aeroespacial. A tecnologia Super Pulse Technology (SPT) presente nestas máquinas garante uma entrega térmica controlada, assegurando a integridade do molde ao longo do tempo.
Os sistemas laser da Sigma são concebidos para minimizar a distorção térmica, permitindo a soldadura de geometrias complexas e a reparação de áreas críticas sem comprometer a integridade do molde. A conformidade com normas como a ISO 3834-2 assegura que os requisitos de qualidade para a soldadura por fusão de materiais metálicos são cumpridos.
Tabela comparativa: ZAC, distorção, dureza e acabamento
No exigente contexto industrial da soldadura laser ou TIG na reparação de moldes, é essencial compreender as diferenças técnicas entre estas tecnologias. A escolha do método adequado pode influenciar diretamente a qualidade, durabilidade e eficiência da reparação dos moldes de injeção, especialmente em ligas como o 1.2344 (AISI H13). A tabela abaixo apresenta uma comparação detalhada entre soldadura laser e TIG em vários aspetos críticos.
| Critério | Soldadura Laser | Soldadura TIG |
|---|---|---|
| ZAC (Zona Afetada pelo Calor) | Reduzida, devido à entrega térmica controlada | Ampla, com maior risco de alterações metalúrgicas |
| Distorção do molde | Mínima, graças à precisão dos eixos controlados | Considerável, especialmente em moldes complexos |
| Perda de dureza junto ao cordão | Mínima, preservando as propriedades do material | Maior, necessitando frequentemente de tratamentos adicionais |
| Necessidade de pré-aquecimento/pós-tratamento térmico | Geralmente não é necessário | Frequentemente necessário para evitar fissuras |
| Espessura mínima reparável | Extremamente fina, permitindo reparações precisas | Limitada, menos adequada para detalhes finos |
| Qualidade de acabamento após polimento | Excelente, com superfície lisa e uniforme | Boa, mas pode necessitar de polimento adicional |
| Retrabalho típico | Raro, devido à precisão inicial do processo | Frequente, devido a distorções e imperfeições |
A escolha entre soldadura laser e TIG na reparação de moldes deve considerar os requisitos específicos do projeto e os materiais envolvidos. A aplicação de tecnologias avançadas, como a Super Pulse Technology (SPT), nas máquinas da Sigma Laser, proporciona um nível de precisão e controlo que atende às exigências mais rigorosas da indústria, minimizando a ZAC e assegurando a integridade estrutural dos moldes de injeção.
As máquinas de soldadura laser, como a Sidanus Fibre e a Sineo Light, oferecem uma precisão elevada com a utilização de sistemas de eixos controlados numericamente, permitindo uma entrega térmica mínima e controlada. Isto resulta numa ZAC reduzida e numa distorção mínima, essencial para a preservação das propriedades metalúrgicas dos materiais, como o aço 1.2344 (AISI H13). A soldadura laser é particularmente eficaz em espessuras finas, permitindo reparações precisas sem a necessidade de pré-aquecimento ou pós-tratamento térmico.
Por outro lado, a soldadura TIG, embora versátil, pode induzir uma ZAC mais ampla e uma distorção considerável, especialmente em moldes complexos. Este método frequentemente requer pré-aquecimento para evitar fissuras e pode resultar em perda de dureza junto ao cordão de soldadura, necessitando de tratamentos adicionais para restaurar as propriedades do material. A soldadura TIG é mais adequada para reparações em materiais com espessuras maiores, onde a precisão extrema não é crítica.
Para garantir a qualidade e a segurança dos processos de soldadura, é essencial seguir normas como a EN ISO 15614-11, que especifica os procedimentos de qualificação para a soldadura a laser de materiais metálicos.
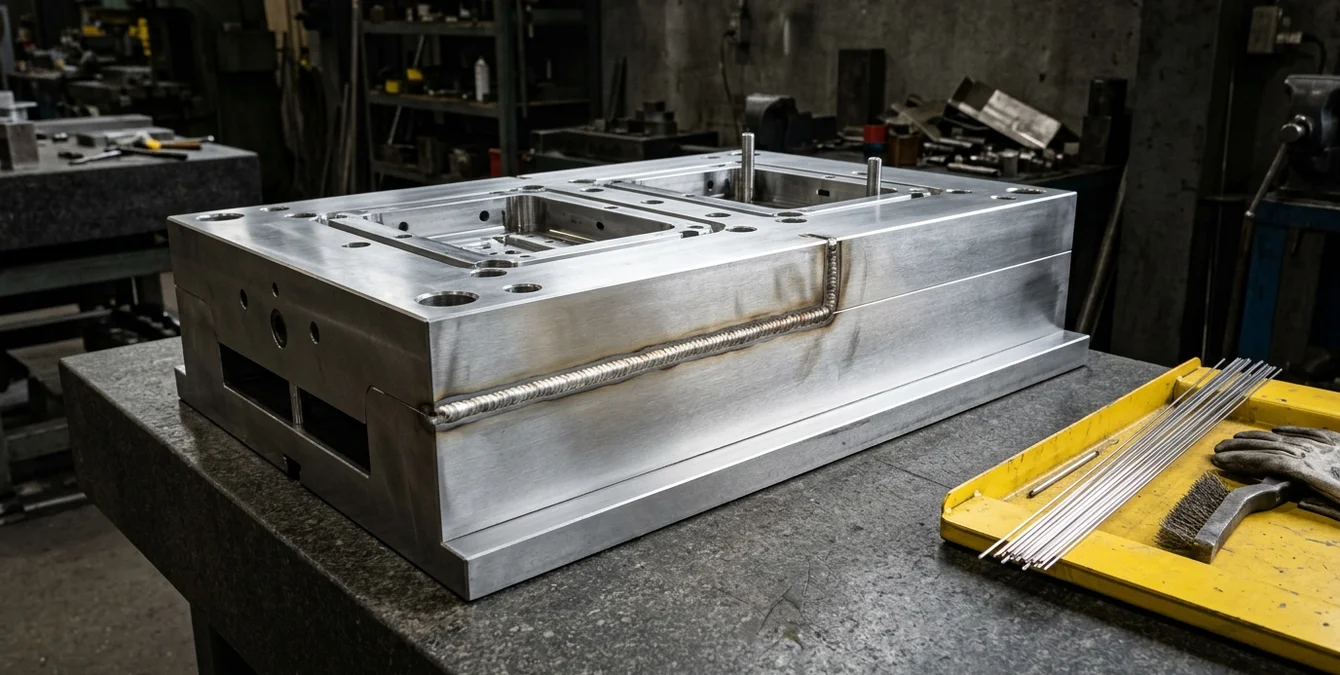
Quando ainda faz sentido o TIG?
No contexto industrial, especialmente na indústria de moldes, a escolha entre soldadura laser e TIG deve considerar a aplicação específica e as exigências técnicas. Enquanto a soldadura laser oferece elevada precisão e uma zona afetada pelo calor (ZAC) reduzida, o processo TIG continua a ser uma opção viável para determinados cenários.
Aplicações adequadas para o TIG
O TIG mantém a sua relevância em situações que exigem grandes volumes de enchimento, particularmente em zonas não críticas dos moldes. Esta técnica é frequentemente utilizada para reparações estruturais grosseiras que não necessitam de alta precisão ou onde as peças serão totalmente remaquinadas após a soldadura. Nestes casos, o TIG oferece uma solução eficiente e económica.
Comparação industrial
- Grandes volumes de enchimento: Adequado para áreas onde o detalhe fino não é crítico.
- Reparações estruturais: Ideal para intervenções em que a precisão não é a prioridade principal.
- Peças para remaquinação: Quando o componente será retrabalhado, o TIG pode ser uma escolha prática.
Por outro lado, a soldadura laser de moldes, como a realizada com as máquinas Sineo Fibre ou Sidanus Light da Sigma Laser, é preferida quando a precisão e a integridade do material são essenciais. Com a tecnologia Super Pulse Technology (SPT), estas máquinas proporcionam uma entrega térmica controlada, ideal para moldes de injeção onde a precisão é crítica.
As técnicas de soldadura laser são frequentemente utilizadas em materiais como o aço 1.2344 (AISI H13), devido à sua capacidade de minimizar a ZAC e evitar distorções térmicas significativas. A qualificação de procedimentos de soldadura laser, conforme a norma EN ISO 15614-11, assegura que os processos são realizados com os requisitos de qualidade adequados, especialmente em aplicações críticas.
Reconhecer o território adequado para cada técnica não só otimiza o processo de fabrico, como também credibiliza a recomendação do uso de tecnologias avançadas, como a soldadura laser, em aplicações que realmente beneficiam das suas capacidades superiores.
Quando é o laser a escolha certa nos moldes?
A escolha da soldadura laser para a reparação de moldes de injeção pode ser determinante quando se lida com arestas de fecho finas, zonas texturizadas ou polidas, e aços temperados como o 1.2344 (AISI H13) que não podem perder dureza. Estas situações exigem precisão elevada e um controlo térmico rigoroso, características intrínsecas aos sistemas de soldadura laser da Sigma Laser.
Os sistemas de soldadura laser, como os modelos da série Sineo e Sidanus, são particularmente adequados para aplicações que requerem uma entrega térmica controlada e mínima. A tecnologia Super Pulse disponível em todas as máquinas Sigma permite obter cordões de soldadura uniformes e com baixa distorção, essenciais para manter a integridade estrutural de moldes complexos.
Aplicações práticas na indústria de moldes
Num contexto industrial, a recuperação de arestas de moldes requer uma intervenção que minimize a zona afetada pelo calor (ZAC). A capacidade de um sistema como a Sineo Fibre de realizar reparações precisas sem comprometer a integridade do molde é crucial. Além disso, a soldadura em superfícies texturizadas exige uma abordagem que preserve a textura original, algo que o controlo de feixe das máquinas Sigma assegura eficazmente.
Os lasers de fibra, como os utilizados na Sineo Fibre, oferecem vantagens significativas ao permitir uma penetração precisa e um controlo térmico superior, essencial para a soldadura de aços de alta resistência e ligas especiais. A frequência de impulso elevada, até 1000 Hz, permite soldaduras rápidas e precisas, reduzindo o tempo de ciclo e aumentando a eficiência da produção.
Vantagens do laser sobre métodos tradicionais
- Controlo térmico superior que reduz a ZAC, essencial para manter a dureza dos aços temperados.
- Precisão elevada que permite intervenções próximas de contornos acabados sem danificá-los.
- Sistemas móveis como a Sirius Light que permitem reparações no local, evitando deslocações dispendiosas dos moldes.
- Conformidade com normas de qualificação de procedimentos de soldadura, como a EN ISO 15614, assegurando a qualidade e a repetibilidade dos processos de soldadura laser.
A escolha entre soldadura laser ou TIG na reparação de moldes deve considerar o tipo de intervenção necessária. Consulte o nosso artigo detalhado sobre as reparações de moldes com soldadura laser.
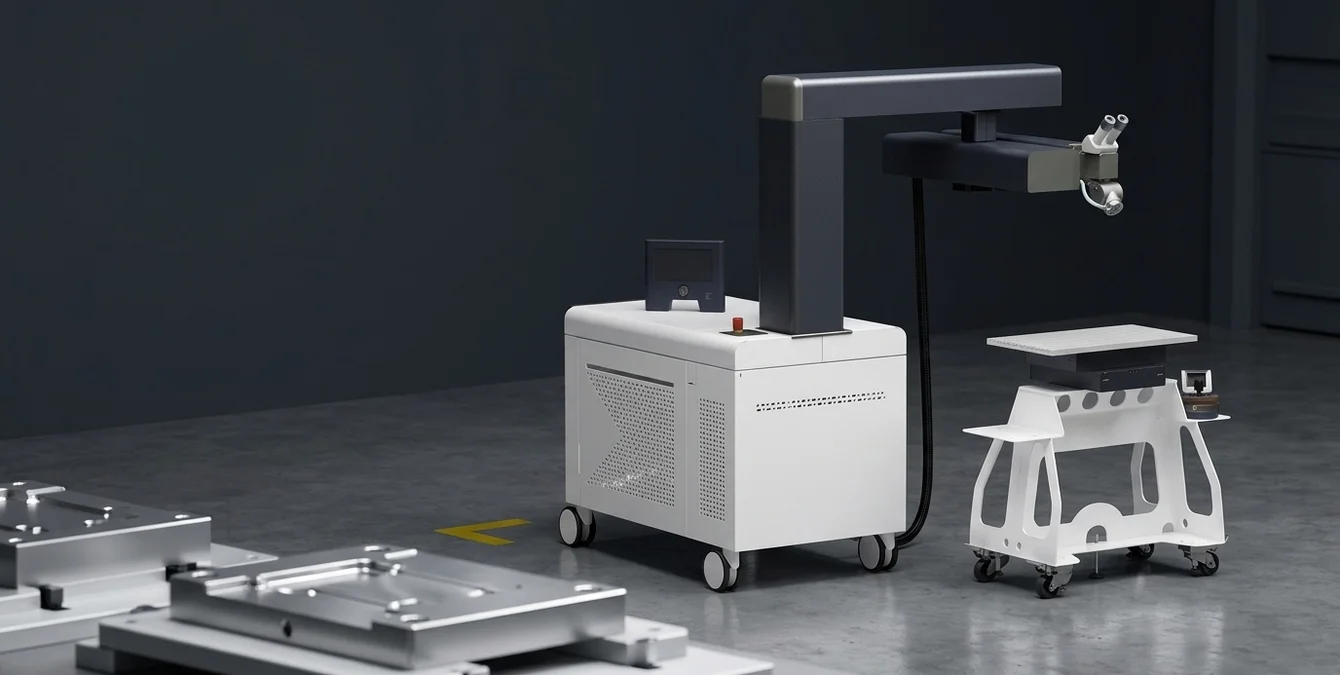
Custos e fluxo de trabalho: o impacto da mudança para laser
Na indústria portuguesa de moldes, a adoção da soldadura laser representa uma mudança significativa em termos de eficiência e qualidade. A transição para esta tecnologia permite intervenções precisas diretamente no contorno final dos moldes, reduzindo drasticamente a necessidade de retrabalho e de re-tratamento térmico. A janela de intervenção mais curta possibilitada pelas máquinas da Sigma Laser, como a Sineo Light e a Sirius Light, assegura uma resposta mais rápida às exigências de produção.
As máquinas móveis, como a Sineo Light, que opera com laser Nd:YAG a 1070 nm, oferecem uma flexibilidade operacional que permite a sua deslocação até ao local do molde, eliminando a necessidade de transporte do molde até à máquina. Esta característica é particularmente vantajosa para intervenções em moldes de grandes dimensões ou em locais de difícil acesso.
Redução de retrabalho e re-tratamento térmico
Ao utilizar técnicas de soldadura a laser, os moldes de injeção podem ser reparados com uma precisão que mantém a integridade do material base, minimizando a ZAC (zona afetada pelo calor). Esta precisão evita a deformação do molde e a subsequente necessidade de re-tratamento térmico, resultando em poupanças significativas de tempo e custos.
Os sistemas de soldadura laser, como a Sidanus Fibre, que utiliza laser de fibra de itérbio, são capazes de operar com uma potência de pico até 6 kW, permitindo uma penetração controlada e uma ZAC reduzida. Este controlo térmico é essencial para preservar as propriedades mecânicas dos aços utilizados em moldes, como o 1.2344 (AISI H13), frequentemente utilizado na indústria de moldes.
Processo de decisão de investimento
Optar por sistemas de soldadura laser moldes implica considerar diversos fatores além do custo inicial. A durabilidade, a flexibilidade de aplicação e a capacidade de realizar operações complexas com a Super Pulse Technology (SPT) são elementos que influenciam a decisão de investimento. A integração de sistemas como a Sidanus Fibre e a Siega Fibre oferece soluções adaptadas às necessidades específicas da produção de moldes.
A qualificação dos procedimentos de soldadura é um fator crítico na decisão de investimento. A conformidade com normas como a EN ISO 15614-11 garante que os procedimentos de soldadura a laser são validados para assegurar a qualidade e a repetibilidade dos resultados.
Aplicações industriais em destaque
A implementação de sistemas de soldadura laser da Sigma não se limita ao fabrico de moldes de injeção. Estas máquinas são igualmente adequadas à reparação de moldes anteriormente soldados por TIG (processo 141 na ISO 4063). A versatilidade destes sistemas permite a sua utilização em setores exigentes como o automóvel e o aeroespacial, onde a precisão e a durabilidade são cruciais.
- Menor necessidade de retrabalho devido à precisão laser
- Intervenções diretas no contorno final dos moldes
- Redução de custos associados a re-tratamento térmico
Perguntas frequentes
Qual é a melhor técnica para reparar moldes de injeção?
A escolha entre soldadura laser e TIG depende das especificidades do molde e da reparação necessária. A soldadura laser é ideal para reparações precisas e de alta qualidade em zonas pequenas, minimizando a ZAC. A soldadura TIG é mais adequada para reparações em áreas maiores, onde a precisão extrema não é tão crítica.
Quais são as vantagens da soldadura TIG em moldes?
A soldadura TIG é vantajosa pela sua versatilidade e capacidade de trabalhar com uma variedade de materiais. É indicada para reparações que requerem maior penetração e resistência, sendo particularmente útil em moldes que necessitam de reparações estruturais mais extensas.
Como a soldadura laser minimiza a deformação em moldes de injeção?
A soldadura laser utiliza um feixe altamente concentrado que permite uma aplicação precisa de calor, reduzindo a zona afetada pelo calor (ZAC). Isto minimiza a deformação e mantém a integridade dimensional do molde, sendo ideal para reparações em componentes sensíveis.
Quais são os requisitos de segurança para operar máquinas de soldadura laser?
As máquinas de soldadura laser são classificadas como sistemas de classe 4, exigindo o uso de óculos de proteção adequados e a implementação de uma área controlada para operação segura. É crucial seguir as diretrizes de segurança para prevenir acidentes e danos oculares.
Que fatores influenciam o custo de uma máquina de soldadura laser?
O custo de uma máquina de soldadura laser é influenciado por fatores como a potência do laser, o tipo de laser (Nd:YAG ou fibra de itérbio), as funcionalidades adicionais e o suporte técnico oferecido. A análise de rentabilidade deve considerar a redução de tempo de inatividade e a melhoria na qualidade das reparações.
Como escolher entre soldadura laser e TIG para um projeto específico?
A escolha deve basear-se na precisão requerida, no tamanho da área a reparar e no material do molde. Para reparações precisas e mínimas, a soldadura laser é preferível. Para reparações mais extensas e estruturais, a soldadura TIG pode ser mais adequada.
Quais são as considerações de manutenção para máquinas de soldadura laser?
A manutenção regular é essencial para garantir o desempenho ótimo das máquinas de soldadura laser. Isto inclui a limpeza dos componentes ópticos, verificação dos sistemas de refrigeração e calibração periódica para assegurar a precisão e a eficiência do feixe laser.
Fontes
- ISO 4063:2009 – Processos de soldadura e corte – Lista de processos e referências numéricas — Norma internacional que classifica e numera os processos de soldadura, incluindo laser e TIG.
- EN ISO 15614-11:2002 – Especificação e qualificação de procedimentos de soldadura para materiais metálicos – Parte 11: Soldadura a laser — Norma europeia que especifica os procedimentos de soldadura a laser para materiais metálicos.
- IPQ – Instituto Português da Qualidade — Organismo nacional de normalização em Portugal, responsável pela adoção de normas ISO e EN.
- ISO 3834-2:2005 – Requisitos de qualidade para soldadura por fusão de materiais metálicos – Parte 2: Requisitos de qualidade abrangentes — Norma que define os requisitos de qualidade para processos de soldadura, aplicável a laser e TIG.
- Journal of Manufacturing Processes — Publicação científica que aborda processos de fabrico, incluindo técnicas de soldadura como laser e TIG.
- Welding in the World — Revista internacional que publica artigos sobre avanços em tecnologia de soldadura.