

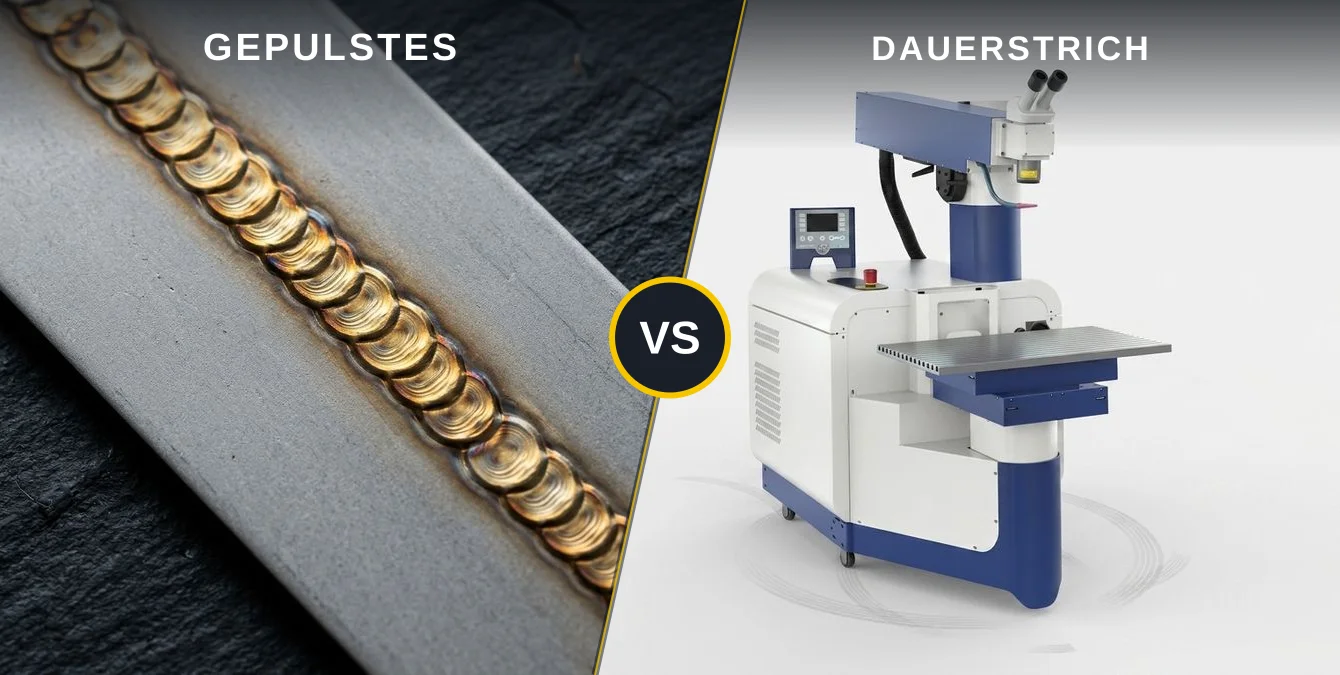
- Das Wichtigste in Kürze
- Was unterscheidet gepulstes Laserschweißen vom Dauerstrich (CW)?
- Funktionsweise und Kenngrößen
- Praktische Anwendungen und Vorteile
- Die Physik des Pulsbetriebs: Spitzenleistung trifft Wärmemanagement
- Steuerung der Schweißparameter
- Industrielle Anwendungen
- Wann ist CW-Schweißen die bessere Wahl?
- Vorteile des CW-Schweißens
- Werkstoffspezifische Parameter
- Gepulst vs. CW: der direkte Vergleich
- Vergleichstabelle
- Pulsformung und µs-Modulation: den Energieeintrag maßschneidern
- Optimierte Schweißparameter durch Pulsformung
- Industrielle Anwendungen und Nutzen
- Zusammenfassung
- Super Pulse Technology (SPT): wofür steht sie?
- Präzision durch kontrollierten Energieeintrag
- Industrielle Anwendungen von SPT
- Vorteile der Siega Fibre mit SPT
- Welche Betriebsart für welche Aufgabe?
- Entscheidungskriterien
- Anwendungsbeispiele
- Häufig gestellte Fragen
- Was sind die Vorteile des gepulsten Laserschweißens?
- Wie unterscheidet sich das gepulste Laserschweißen vom kontinuierlichen Laserschweißen?
- Welche Materialien eignen sich für das gepulste Laserschweißen?
- Welche Lasertypen werden beim gepulsten Laserschweißen eingesetzt?
- Wie beeinflusst das gepulste Laserschweißen die Produktionskosten?
- Welche Anwendungen profitieren besonders vom gepulsten Laserschweißen?
- Welche Vorteile bietet Super Pulse Technology (SPT) beim gepulsten Laserschweißen?
- Quellen
Kurz beantwortet: Gepulstes Laserschweißen unterscheidet sich vom Dauerstrich-Laserschweißen (CW) durch die Abgabe von Energie in kurzen, intensiven Pulsen. Dies ermöglicht eine präzise Kontrolle der Wärmeeinflusszone (WEZ) und minimiert Verformungen, was besonders bei empfindlichen Materialien wie 1.4301 und 1.2343 von Vorteil ist. Während das gepulste Verfahren ideal für dünne Materialien und punktuelle Schweißungen ist, wird das CW-Verfahren häufig für kontinuierliche Schweißnähte und höhere Einschweißtiefen eingesetzt. Beide Verfahren bieten spezifische Vorteile je nach Anwendungsfall und Materialanforderungen.
Das Wichtigste in Kürze
In der industriellen Fertigung ist das gepulste Laserschweißen eine leistungsstarke Methode, die Präzision und Effizienz vereint. Es bietet im Vergleich zum Dauerstrich-Laserschweißen eine differenzierte Kontrolle über die Einschweißtiefe und die Wärmeeinflusszone (WEZ). Diese Technik ist besonders geeignet für anspruchsvolle Anwendungen in der Feinblechbearbeitung und bei temperaturempfindlichen Materialien.
- Gepulstes Laserschweißen ermöglicht eine präzise Steuerung der Wärmeeinflusszone, was Deformationen und Spannungen im Werkstück minimiert.
- Im Vergleich zum Dauerstrich-Laserschweißen bietet das gepulste Verfahren eine höhere Kontrolle über die Energieeinbringung, was zu einer verbesserten Schweißnahtqualität führen kann.
- Es sind bestimmte Parameter wie Pulsfrequenz und Pulsdauer entscheidend, um optimale Schweißergebnisse bei unterschiedlichen Werkstoffen wie 1.4301 oder 1.2343 zu erzielen.
- Herausforderungen beim gepulsten Laserschweißen umfassen die Notwendigkeit einer genauen Abstimmung der Schweißparameter auf die spezifischen Materialeigenschaften.
- Die Wahl der Laserquelle, z. B. Nd:YAG oder Ytterbium-Faserlaser, beeinflusst die Prozessstabilität und Effizienz erheblich.
- Gepulstes Laserschweißen ist besonders vorteilhaft für Anwendungen, bei denen die Minimierung der Wärmeeinflusszone entscheidend ist, wie etwa bei der Bearbeitung von dünnwandigen Bauteilen.
- Die Integration von gepulsten Laserschweißanlagen in bestehende Fertigungsprozesse kann die Produktionsflexibilität und -geschwindigkeit signifikant erhöhen.
Diese Aspekte verdeutlichen, warum gepulstes Laserschweißen in vielen Branchen als bevorzugte Technologie gilt. Im Folgenden werden die technischen Details und praktischen Anwendungen näher beleuchtet, um Ihre Kaufentscheidung fundiert zu unterstützen.
Was unterscheidet gepulstes Laserschweißen vom Dauerstrich (CW)?
In industriellen Anwendungen des Laserschweißens, wie sie von Sigma Laser angeboten werden, bestehen wesentliche Unterschiede zwischen dem gepulsten Laserschweißen und dem Dauerstrich-Laserschweißen (CW). Diese Unterschiede sind entscheidend für die optimale Schweißnahtqualität und -festigkeit, insbesondere in Bereichen wie der Medizintechnik, der Automobilindustrie und der Luft- und Raumfahrt.
Funktionsweise und Kenngrößen
Beim gepulsten Laserschweißen wird die Energie in Form einzelner Pulse mit hoher Spitzenleistung und niedriger Durchschnittsleistung zugeführt. Die entscheidenden Kenngrößen sind:
- Pulsenergie (J): Die Energiemenge, die pro Puls abgegeben wird. Bei Anlagen wie der Sidanus Light kann diese bis zu 170 J betragen.
- Pulsdauer (ms): Die Zeitspanne, in der ein einzelner Puls abgegeben wird, liegt typischerweise zwischen 0,5 und 20 ms; einzelne Anlagen wie die Sineo Light bieten 0,05 bis 50 ms.
- Frequenz (Hz): Die Anzahl der Pulse pro Sekunde kann bei einigen Maschinen bis zu 1000 Hz erreichen, wie es bei Faserlasern der Fall ist.
- Duty Cycle: Das Verhältnis der Pulsdauer zur Gesamtzykluszeit. Ein höherer Duty Cycle kann zu einer erhöhten Wärmeeinbringung führen.
Im Gegensatz dazu arbeitet das Dauerstrich-Laserschweißen mit einer kontinuierlichen Strahlleistung, die eine gleichmäßige Energiezufuhr ermöglicht. Diese Methode eignet sich besonders für Anwendungen, bei denen eine konstante Wärmeeinbringung erforderlich ist, um den Schweißprozess zu stabilisieren.
Praktische Anwendungen und Vorteile
Das gepulste Laserschweißen ist besonders vorteilhaft, wenn es darum geht, den Wärmeeintrag zu minimieren und empfindliche Materialien mit geringer Wärmeeinflusszone (WEZ) zu bearbeiten. Es wird häufig in der Elektronikindustrie eingesetzt, um thermisch empfindliche Komponenten zu verbinden. In Situationen, in denen eine tiefere Einschweißtiefe gefordert ist, etwa bei dicken Metallen mit Werkstoffnummern wie 1.4301 oder 1.2343, bietet das Dauerstrichverfahren klare Vorteile.
Typische Einschweißtiefen beim gepulsten Laserschweißen liegen bei einigen Millimetern, während das CW-Verfahren bei geeigneten Materialien und Parametern deutlich tiefere Schweißnähte erzeugen kann. Die Wärmeeinflusszone bleibt beim gepulsten Verfahren in der Regel kleiner, was Verzug und Materialveränderungen minimiert.
Durch die Wahl des geeigneten Verfahrens können Unternehmen die Schweißgeschwindigkeit maximieren und den Schweißverzug minimieren, was letztendlich zu einer höheren Effizienz und Produktivität führt. Die Anwendung von Normen wie der DIN EN ISO 15614-11:2018-12 zur Qualifizierung von Schweißverfahren stellt sicher, dass die Prozessparameter optimal eingestellt sind.
Die Physik des Pulsbetriebs: Spitzenleistung trifft Wärmemanagement
Gepulstes Laserschweißen ermöglicht es, mit einer vergleichsweise geringen Durchschnittsleistung von 60 bis 600 Watt kurzfristig Spitzenleistungen im Kilowattbereich bis zu 13 kW zu erreichen. Diese Technik nutzt kurze, hochintensive Laserimpulse, um die notwendige Tiefschweiß-Leistungsdichte zu erzielen, während die Pausen zwischen den Pulsen das Werkstück abkühlen lassen und den Wärmeeintrag minimieren.
Im industriellen Einsatz bietet gepulstes Laserschweißen entscheidende Vorteile, insbesondere bei der Bearbeitung empfindlicher Materialien und komplexer Geometrien. Der kontrollierte Wärmeeintrag reduziert die Wärmeeinflusszone (WEZ) und minimiert so den Verzug der Werkstücke. Weitere Details zur Minimierung der WEZ finden Sie in unserem Blogbeitrag.
Typische Einschweißtiefen beim gepulsten Laserschweißen variieren je nach Material und Prozessparametern, liegen jedoch häufig im Bereich von wenigen Millimetern. Die Wärmeeinflusszone kann durch den Einsatz von gepulsten Lasern signifikant reduziert werden, was insbesondere bei empfindlichen Materialien wie Aluminiumlegierungen oder hochlegierten Stählen von Vorteil ist.
Steuerung der Schweißparameter
Die präzise Steuerung der Laserimpulse und Schweißparameter ist entscheidend für die Schweißnahtqualität und -festigkeit. Sigma Laser-Anlagen mit Super Pulse Technology (SPT) bieten flexible Anpassungsoptionen, die es ermöglichen, werkstoffspezifische Parameterfenster optimal auszunutzen und damit die Schweißnahtgeometrie und -festigkeit zu verbessern.
Die Wiederholgenauigkeit und die Steuerung der Pulsparameter sind entscheidend, um eine gleichbleibende Schweißqualität zu gewährleisten. Typische Toleranzen im industriellen Laserschweißen liegen im Bereich von ±0,1 mm, abhängig von der Materialdicke und den spezifischen Anforderungen des Bauteils.
Industrielle Anwendungen
In der Praxis findet das gepulste Laserschweißen Anwendung in Branchen wie der Medizintechnik, der Elektronik sowie der Luft- und Raumfahrt, wo hohe Präzision und minimaler Wärmeeintrag gefordert sind. Die stationären Systeme wie die kompakte, nicht mobile Siega Fibre von Sigma Laser sind ideal für automatisierte Fertigungsprozesse, bei denen konstante Qualität und hohe Stückzahlen gefordert sind.
Die Einhaltung von Normen wie der DIN EN ISO 15614-11 ist entscheidend für die Qualifizierung von Schweißverfahren und die Sicherstellung der Prozessstabilität DIN EN ISO 15614-11:2018-12. Dies gewährleistet, dass die Schweißverfahren den industriellen Anforderungen entsprechen und die gewünschte Qualität erreicht wird.
Wann ist CW-Schweißen die bessere Wahl?
Das Dauerstrich-Laserschweißen, auch als CW-Schweißen bekannt, bietet bei industriellen Anwendungen entscheidende Vorteile, insbesondere bei langen, durchgehenden Nähten und hohen Vorschubgeschwindigkeiten. Diese Methode eignet sich hervorragend für die Serienfertigung von Dichtnähten, bei denen gleichbleibende Qualität und Zuverlässigkeit entscheidend sind. Der Einsatz von Faserlasern der Fibre-Serie von Sigma Laser, die sowohl im CW- als auch im Pulsbetrieb arbeiten können, ermöglicht es, den Schweißprozess flexibel an spezifische Anforderungen anzupassen.
Vorteile des CW-Schweißens
- Kontinuierlicher Energieeintrag sorgt für eine gleichmäßige Schweißnahtgeometrie.
- Hohe Schweißgeschwindigkeit unterstützt eine effiziente Serienproduktion.
- Reduzierter Wärmeeintrag minimiert den Schweißverzug.
- Typische Schweißgeschwindigkeiten liegen im Bereich von 1 bis 10 m/min, abhängig von Material und Anwendung.
Im Vergleich zum gepulsten Laserschweißen bietet das CW-Schweißen eine gleichmäßigere Eindringtiefe, was es ideal für Anwendungen in der Automobil- und Verpackungsindustrie macht. Die Anlagen von Sigma Laser bieten die nötige Flexibilität, um zwischen verschiedenen Schweißmodi zu wechseln, ohne die Strahlquelle zu ändern.
Werkstoffspezifische Parameter
Die Wahl des geeigneten Verfahrens hängt stark vom zu bearbeitenden Werkstoff ab. Bei Werkstoffen wie 1.4301 oder 1.2343 kann der kontinuierliche Lasereinsatz vorteilhaft sein, da er die Wärmeeinflusszone und somit die mechanische Festigkeit der Schweißnaht optimiert. Weitere Details zu den werkstoffspezifischen Parameterfenstern finden Sie im entsprechenden Werkstoffe-Cluster.
Die Einhaltung der Normen, wie z.B. der EN ISO 15614, ist entscheidend für die Qualifizierung von Schweißverfahren und gewährleistet die Qualität der Schweißverbindungen in anspruchsvollen Anwendungen DIN EN ISO 15614-11:2018-12.
Die Wärmeeinflusszone (WEZ) ist beim CW-Schweißen typischerweise kleiner als bei konventionellen Schweißverfahren wie dem WIG-Schweißen, was zu einer geringeren thermischen Belastung des Werkstücks führt. Dies ist besonders vorteilhaft bei wärmeempfindlichen Materialien oder komplexen Baugruppen.
Gepulst vs. CW: der direkte Vergleich
In der industriellen Fertigung bietet das gepulste Laserschweißen eine flexible Methode, die besonders bei empfindlichen Werkstoffen und Präzisionsanwendungen vorteilhaft ist. Im Vergleich zum Dauerstrich-Laserschweißen (CW) ermöglicht die Verwendung von Laserimpulsen eine präzise Steuerung des Wärmeeintrags, wodurch die Wärmeeinflusszone (WEZ) minimiert werden kann. Diese Eigenschaft ist entscheidend, um den Schweißverzug und die Spritzneigung zu reduzieren, was die Qualität der Schweißnaht verbessert. Sigma Laser bietet mit der Siega Fibre eine ideale Lösung für solche Anforderungen.
Typischerweise arbeiten gepulste Laserschweißsysteme im Leistungsbereich von 50 bis 500 W, wobei die Impulsdauer zwischen 0,5 und 20 ms variieren kann. Die Einschweißtiefe hängt von der Materialdicke und den spezifischen Prozessparametern ab, liegt jedoch häufig im Bereich von 0,1 bis 2,0 mm. Die präzise Steuerung des Wärmeeintrags ist besonders bei der Verarbeitung von Materialien wie 1.4301 (austenitischer Edelstahl) und 1.2343 (Werkzeugstahl) von Vorteil, da diese Werkstoffe empfindlich auf übermäßige Wärmezufuhr reagieren können.
Vergleichstabelle
| Kriterium | Gepulstes Laserschweißen | Dauerstrich-Laserschweißen |
|---|---|---|
| Wärmeeintrag/WEZ | Minimaler Wärmeeintrag, präzise Steuerung | Kontinuierlicher Wärmeeintrag, größere WEZ |
| Nahtgeometrie | Feine und präzise Nähte | Breitere Nahtgeometrie |
| Geschwindigkeit | Variable Geschwindigkeit, abhängig von Impulsdauer | Kontinuierliche Geschwindigkeit |
| Spritzer-/Rissneigung | Geringere Neigung durch kontrollierten Impuls | Höhere Neigung bei empfindlichen Materialien |
| Typische Werkstoffe | 1.4301, 1.2343, Aluminiumlegierungen | Edelstähle, einfache Kohlenstoffstähle |
| Typische Anwendungen | Feinmechanik, Elektronik, Medizintechnik | Schwerindustrie, Rohrschweißen |
Die Auswahl des geeigneten Laserschweißverfahrens hängt stark von den spezifischen Anforderungen der jeweiligen Anwendung ab. Während das gepulste Laserschweißen ideal für präzise Anwendungen mit minimalem Wärmeeintrag ist, bietet das CW-Verfahren Vorteile bei kontinuierlichen Schweißprozessen auf großflächigen Materialien. Ingenieure und Produktionsleiter können durch die Wahl der passenden Technologie von Sigma Laser, wie die Siega Fibre, die Effizienz und Qualität ihrer Fertigungsprozesse erheblich steigern.
Die Einhaltung von Standards wie der DIN EN ISO 15614-11:2018-12 ist entscheidend für die Qualifizierung von Schweißverfahren, um die Konsistenz und Qualität der Schweißnähte sicherzustellen DIN EN ISO 15614-11:2018-12. Bei der Anwendung von gepulstem Laserschweißen ist es wichtig, die Prozessparameter sorgfältig zu überwachen, um optimale Ergebnisse zu erzielen. Die Wahl der richtigen Laserquelle und die Anpassung der Impulsparameter sind entscheidend, um die gewünschten Schweißeigenschaften zu erreichen.
Pulsformung und µs-Modulation: den Energieeintrag maßschneidern
Beim gepulsten Laserschweißen ist die präzise Steuerung der Energieeinbringung entscheidend, um Schweißfehler wie Spritzer, Poren und Heißrisse zu vermeiden, insbesondere bei kritischen Legierungen. Die Anlagen von Sigma Laser, wie die Sineo Light, ermöglichen eine individuelle Anpassung der Pulsform. Dies erlaubt das Schweißen mit einer zeitlichen Auflösung bis in den Mikrosekundenbereich, wobei Pulsdauern ab 0,05 ms (50 µs) realisierbar sind.
Typische industrielle Anwendungen erfordern eine Einschweißtiefe von bis zu 2 mm bei Präzisionsschweißungen, wobei die Wärmeeinflusszone (WEZ) minimal gehalten wird, um die Materialeigenschaften nicht zu beeinträchtigen. Die Wellenlänge von 1070 nm bei Faserlasern ermöglicht eine effiziente Energieabsorption bei Metallen wie Edelstahl (z. B. 1.4301) und Aluminiumlegierungen.
Optimierte Schweißparameter durch Pulsformung
Durch die Anpassung der Pulsformen, wie der Rampe auf/ab oder Mehrfachpuls, können Ingenieure den Wärmeeintrag minimieren und die Schweißnahtqualität verbessern. Diese Flexibilität ist besonders nützlich bei komplexen Materialien, die spezifische Parameterfenster zur Vermeidung von Heißrissen erfordern. Die Möglichkeit zur µs-Modulation bietet eine hohe Präzision, die im industriellen Umfeld, etwa in der Automobil- oder Luft- und Raumfahrtindustrie, geschätzt wird.
Die Pulsformung ermöglicht es, die Energieverteilung innerhalb eines Pulses zu steuern, was insbesondere bei der Verarbeitung von hochfesten Stählen (z. B. 1.2343) von Bedeutung ist. Die Wiederholgenauigkeit solcher Prozesse liegt typischerweise im Bereich von ±0,1 mm, was für die Einhaltung enger Toleranzen entscheidend ist.
Industrielle Anwendungen und Nutzen
In der Praxis wird das gepulste Laserschweißen häufig in der Medizintechnik und der Elektronikfertigung eingesetzt, wo die Anforderungen an die Schweißnahtgeometrie und -festigkeit besonders hoch sind. Die Fähigkeit, den Energieeintrag präzise zu steuern, minimiert den Schweißverzug und fördert die Homogenität der Wärmeeinflusszone. Anlagen wie die Siega Fibre sind optimal ausgelegt, um diese Anforderungen zu erfüllen.
Die Einhaltung von Normen wie der DIN EN ISO 15614-11:2018-12 für die Qualifizierung von Schweißverfahren ist von zentraler Bedeutung, um die Prozesssicherheit und Qualität zu gewährleisten.
Zusammenfassung
Durch die Nutzung moderner Technologien im gepulsten Laserschweißen können Fertigungsprozesse optimiert und Materialeigenschaften gezielt beeinflusst werden. Die Integration von Pulsformung und µs-Modulation in den Schweißprozess eröffnet neue Möglichkeiten, die spezifischen Anforderungen industrieller Anwendungen zu erfüllen, während gleichzeitig die Effizienz und Qualität gesteigert werden.
Die kontinuierliche Weiterentwicklung der Lasertechnologie ermöglicht es, neue Materialien und Anwendungen zu erschließen, wobei die Präzision und Flexibilität der Sigma Laser Anlagen im Vordergrund stehen. Diese Fortschritte tragen dazu bei, die Wettbewerbsfähigkeit in anspruchsvollen Industrien zu erhöhen.
Super Pulse Technology (SPT): wofür steht sie?
Die Super Pulse Technology (SPT) von Sigma Laser, eingesetzt in der Siega Fibre mit ihrem Ytterbium-Faserlaser, bietet eine präzise Energiezufuhr, die für anspruchsvolle industrielle Anwendungen entscheidend ist. Mit einer Laserleistung von 300 bis 450 Watt, sowohl im CW- als auch im gepulsten Modus, ermöglicht SPT ein gepulstes Laserschweißen, das genau auf die Anforderungen von Präzisionsnähten abgestimmt ist.
Präzision durch kontrollierten Energieeintrag
Die Nutzung von Laserimpulsen in der SPT erlaubt es, den Wärmeeintrag präzise zu steuern und damit die Wärmeeinflusszone (WEZ) minimal zu halten. Dies ist besonders wichtig, um den Schweißverzug zu verringern und die Schweißnahtqualität zu verbessern. Im Vergleich zu anderen Verfahren wie dem Dauerstrich-Laserschweißen, bei dem die Energie kontinuierlich zugeführt wird, bietet SPT die Möglichkeit, den Energieeintrag exakt zu dosieren.
Typische industrielle Anwendungen von gepulstem Laserschweißen erreichen Einschweißtiefen von bis zu 2 mm bei Stahllegierungen wie 1.4301, wobei die Wärmeeinflusszone auf wenige Millimeter begrenzt werden kann. Dies ermöglicht eine hohe Präzision und reduziert thermische Belastungen auf das Material.
Industrielle Anwendungen von SPT
SPT ist ideal für Anwendungen in der Medizintechnik, der Elektronikindustrie und der Luft- und Raumfahrt, wo die Präzision und Wiederholgenauigkeit der Schweißnähte entscheidend sind. Durch die genaue Steuerung der Energiezufuhr können empfindliche Werkstoffe, wie z.B. 1.4301 oder 1.2343, ohne unerwünschte Wärmeausdehnung bearbeitet werden.
Die Einhaltung von Standards wie der DIN EN ISO 15614-11 ist entscheidend, um die Qualität und Sicherheit der Schweißverbindungen zu gewährleisten.
Vorteile der Siega Fibre mit SPT
- Fein dosierter Energieeintrag für anspruchsvolle Schweißnähte
- Minimierter Wärmeeintrag für reduzierte Verformungen
- Geeignet für hohe Stückzahlen in der Serienproduktion
Die Integration von SPT in der Siega Fibre stellt sicher, dass die Anlagen von Sigma Laser sowohl in der Präzision als auch in der Effizienz Maßstäbe setzen und den hohen Anforderungen der modernen Fertigung gerecht werden.
Typische industrielle Anwendungen erfordern eine Wiederholgenauigkeit im Bereich von ±0,1 mm, um die Konsistenz der Schweißnähte sicherzustellen, insbesondere bei der Verarbeitung von hochpräzisen Bauteilen.
Welche Betriebsart für welche Aufgabe?
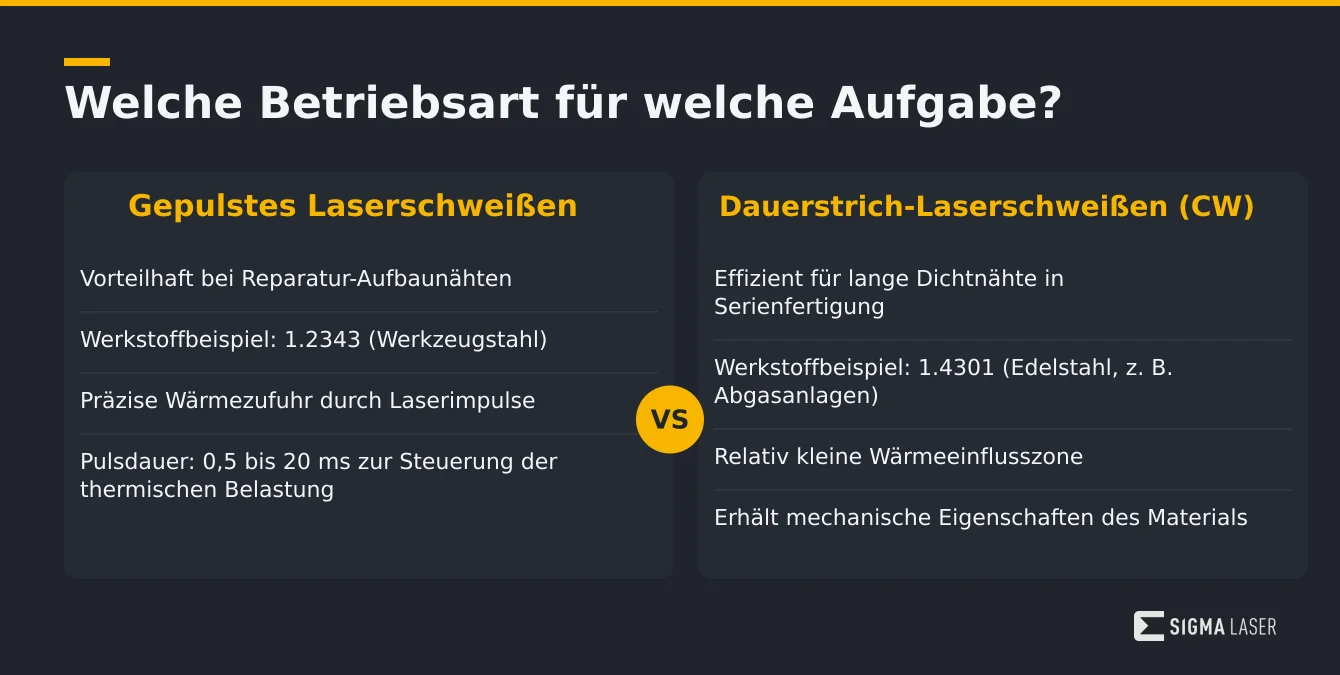
Im industriellen Umfeld ist die Wahl der richtigen Betriebsart beim Laserschweißen entscheidend für die Qualität und Effizienz des Prozesses. Ob gepulstes Laserschweißen oder Dauerstrich-Laserschweißen zum Einsatz kommt, hängt von mehreren Faktoren wie Nahtlänge, Wandstärke, Wärmeempfindlichkeit des Werkstoffs und Losgröße ab.
Entscheidungskriterien
Anwendungsbeispiele
- Reparatur-Aufbaunaht: Bei der Reparatur von Werkzeugen oder Formen mit Werkstoffnummern wie 1.2343 ist das gepulste Laserschweißen vorteilhaft. Die kontrollierten Laserimpulse ermöglichen eine präzise Wärmezufuhr, die den Verzug des Werkstücks minimiert. Die Pulsdauer kann dabei zwischen 0,5 und 20 ms variieren, um die thermische Belastung zu steuern.
- Serien-Dichtnaht: Bei langen Dichtnähten in der Automobilindustrie, etwa für Abgasanlagen aus Edelstahl (z. B. 1.4301), bietet das Dauerstrich-Laserschweißen eine effiziente Lösung für hohe Stückzahlen. Die Wärmeeinflusszone bleibt dabei relativ klein, was die mechanischen Eigenschaften des Materials erhält.
Die Auswahl der geeigneten Schweißparameter sollte gemäß der Norm DIN EN ISO 15614-11 erfolgen, um die Prozesssicherheit und Reproduzierbarkeit zu gewährleisten. Weitere Informationen zu den Parametern und Anwendungen finden Sie in unserem Hub zu Laserschweißtechnik.
Häufig gestellte Fragen
Was sind die Vorteile des gepulsten Laserschweißens?
Gepulstes Laserschweißen bietet präzise Kontrolle über die Wärmeeinflusszone (WEZ), was besonders bei hitzeempfindlichen Materialien vorteilhaft ist. Es ermöglicht das Schweißen dünner Materialien ohne Verformung und minimiert gleichzeitig die Einschweißtiefe, was die Qualität der Schweißnaht verbessert. Zudem ist es ideal für Anwendungen, die hohe Präzision erfordern, wie in der Medizintechnik oder Mikroelektronik.
Wie unterscheidet sich das gepulste Laserschweißen vom kontinuierlichen Laserschweißen?
Beim gepulsten Laserschweißen wird der Laserstrahl in kurzen, intensiven Impulsen abgegeben, während beim kontinuierlichen Laserschweißen der Strahl konstant ist. Dies führt zu einer geringeren Wärmeeinflusszone beim gepulsten Verfahren, was es für empfindliche Materialien geeignet macht. Kontinuierliches Schweißen bietet hingegen höhere Schweißgeschwindigkeiten und ist für dickere Materialien geeignet.
Welche Materialien eignen sich für das gepulste Laserschweißen?
Gepulstes Laserschweißen eignet sich besonders für Materialien mit hoher Wärmeempfindlichkeit, wie dünne Bleche aus Edelstahl (z. B. 1.4301) oder Aluminiumlegierungen. Auch hochfeste Stähle (z. B. 1.2343) und spezielle Legierungen, die präzise Wärmekontrolle erfordern, profitieren von diesem Verfahren.
Welche Lasertypen werden beim gepulsten Laserschweißen eingesetzt?
Sigma Laser verwendet für das gepulste Laserschweißen Nd:YAG- und Ytterbium-Faserlaser. Diese Lasertypen bieten die nötige Präzision und Energieeffizienz, um die Vorteile des gepulsten Verfahrens voll auszuschöpfen und sind ideal für industrielle Anwendungen.
Wie beeinflusst das gepulste Laserschweißen die Produktionskosten?
Das gepulste Laserschweißen kann die Produktionskosten durch reduzierte Nachbearbeitungszeiten und geringeren Materialverzug senken. Durch die präzise Steuerung des Wärmeeintrags werden Ausschussraten minimiert. Die Wirtschaftlichkeit hängt jedoch von Faktoren wie Materialkosten und Produktionsvolumen ab, weshalb eine individuelle Wirtschaftlichkeitsanalyse empfohlen wird.
Welche Anwendungen profitieren besonders vom gepulsten Laserschweißen?
Gepulstes Laserschweißen ist besonders vorteilhaft in der Elektronikfertigung, Medizintechnik und bei der Herstellung von Präzisionskomponenten. Anwendungen, die kleine, präzise Schweißnähte erfordern, profitieren von der geringen Wärmeeinflusszone und hohen Genauigkeit dieses Verfahrens.
Welche Vorteile bietet Super Pulse Technology (SPT) beim gepulsten Laserschweißen?
Super Pulse Technology (SPT) von Sigma Laser ermöglicht beim gepulsten Laserschweißen besonders gleichmäßige, verzugsarme Nähte durch präzise Steuerung des Wärmeeintrags. SPT ist auf allen Sigma-Anlagen verfügbar und sorgt für reproduzierbare Ergebnisse, selbst bei komplexen Geometrien dank 5-Achs-CNC-Kinematik. So werden hochwertige Schweißverbindungen auch an anspruchsvollen Bauteilen realisiert.
Quellen
- DIN EN ISO 15614-11:2018-12 — Spezifikation und Qualifizierung von Schweißverfahren für metallische Werkstoffe – Schweißverfahrensprüfung – Teil 11: Elektronenstrahl- und Laserstrahlschweißen
- Fraunhofer ILT — Fraunhofer-Institut für Lasertechnik ILT – Forschung und Entwicklung im Bereich Laserschweißen
- DIN EN ISO 11145:2017-07 — Optik und Photonik – Laser und laserbezogene Geräte – Wortschatz und Symbole
- VDI 3405 Blatt 3 — Additive Fertigung – Laserschmelzen von Metallen – Qualitätssicherung, Umwelt und Sicherheit
- DGUV Information 209-002 — Sicherheit beim Einsatz von Lasern in der Materialbearbeitung
- Welding in the World — Internationale Fachzeitschrift für Schweißtechnik mit Artikeln zu gepulstem Laserschweißen
- Journal of Laser Applications — Fachzeitschrift mit Fokus auf Anwendungen von Lasertechnologien, einschließlich gepulstem Laserschweißen


