

- Das Wichtigste in Kürze
- Welches Laserschweißgerät eignet sich für Werkzeugstahl?
- Technologische Anforderungen
- Gerätewahl nach Anwendungsfall
- Schlussfolgerung
- Was macht Werkzeugstähle beim Schweißen anspruchsvoll?
- Härte und Rissneigung
- Vorwärmlogik
- Gepulster Nd:YAG oder Faserlaser für die Werkzeugreparatur?
- Technologische Unterschiede
- Anwendungsgebiete in der Industrie
- Fazit: Auswahl des richtigen Lasers
- Gerätewahl nach Reparaturszenario
- Reparaturszenarien und passende Geräteklassen
- Welche Zusatzdrähte je Stahlgruppe?
- Übersicht der Stahlgruppen
- Technologische Überlegungen
- Wie prüfen Sie das Gerät am eigenen Stahl?
- Musterschweißung
- Härteprüfung nach dem Aufbau
- Demo-Checkliste
- Häufig gestellte Fragen
- Wie funktioniert Laserschweißen bei Werkzeugstahl?
- Welche Vorteile bietet ein 3-in-1-Laserschweißgerät?
- Welche Werkstoffe können mit Sigma-Laserschweißanlagen bearbeitet werden?
- Welche Schweißgeschwindigkeit kann bei Werkzeugstahl erreicht werden?
- Wie beeinflusst die Wärmeeinflusszone das Schweißergebnis bei Werkzeugstahl?
- Wie wirtschaftlich ist der Einsatz von Laserschweißanlagen im Werkzeugbau?
- Welche Vorteile bietet die mobile Reparatur von Werkzeugstahl mit Sigma Laser?
- Quellen
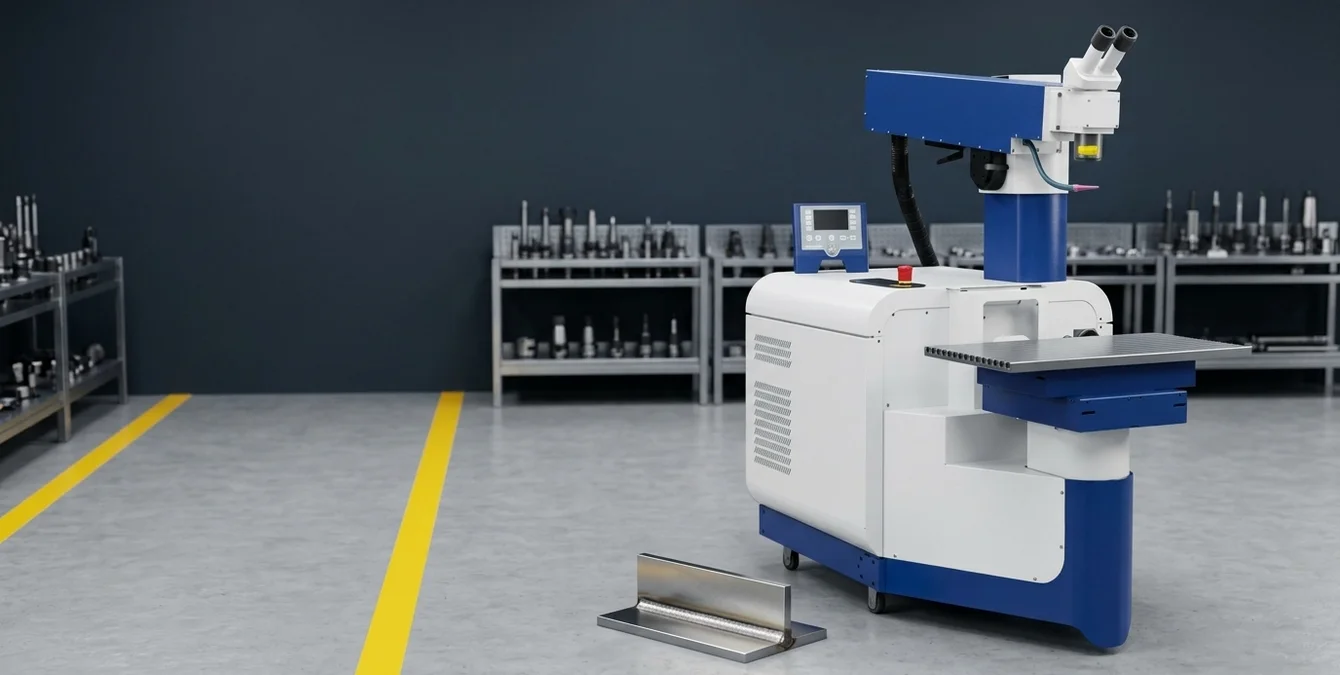
Kurz beantwortet: Ein Laserschweißgerät für Werkzeugstahl, wie 1.2343 oder 1.2344, sollte präzise Steuerung und geringe Wärmeeinflusszone (WEZ) bieten. Sigma Laser bietet hierfür Nd:YAG- und Ytterbium-Faserlaser, die für ihre hohe Einschweißtiefe und minimale Verformung bekannt sind. Diese Systeme eignen sich hervorragend für die Reparatur von Werkzeugstählen, da sie die Materialeigenschaften bewahren und eine exakte Schweißnaht ermöglichen. Dies ist entscheidend, um die Lebensdauer und Funktionalität von Werkzeugen zu gewährleisten.
Das Wichtigste in Kürze
Die Auswahl eines geeigneten Laserschweißgeräts für Werkzeugstahl ist entscheidend für die Effizienz und Qualität in der Werkzeugbauindustrie. Mit der richtigen Technologie lassen sich Reparaturen an Werkzeugstählen schnell und präzise durchführen, was sowohl Zeit als auch Kosten spart. Besonders bei der Bearbeitung von hochlegierten Stählen, wie z. B. 1.2343, sind spezialisierte Laserschweißsysteme unverzichtbar.
- Laserschweißgeräte mit Nd:YAG- oder Ytterbium-Faserlasern bieten präzise Steuerung der Wärmeeinflusszone, was die Qualität der Schweißnaht bei Werkzeugstählen verbessert.
- Für das Reparaturschweißen von Werkzeugstahl sind Simass-Module oder die Sineo- und Sidanus-Serien ideal, da sie Schweißen, Schneiden und Oberflächenbearbeitung in einer Einheit ermöglichen.
- Die geringe Wärmeeinflusszone minimiert Verzug und reduziert die Nachbearbeitung, was besonders bei empfindlichen Werkzeugstählen von Vorteil ist.
- Dank der hohen Einschweißtiefe von Laserschweißgeräten können auch dickere Werkstücke effizient bearbeitet werden.
- Laserschweißsysteme bieten eine hohe Wiederholgenauigkeit, was eine gleichbleibend hohe Qualität bei Serienreparaturen gewährleistet.
- Die Möglichkeit, verschiedene Parameter individuell anzupassen, erlaubt es, spezifische Anforderungen jedes Werkstoffs, wie z. B. 1.4301 oder 1.2343, optimal zu erfüllen.
- Investitionen in moderne Laserschweißtechnologie erhöhen die Wettbewerbsfähigkeit durch reduzierte Ausfallzeiten und verbesserte Produktqualität.
Die richtige Wahl eines Laserschweißgeräts für Werkzeugstahl ist ein entscheidender Faktor für den Erfolg im Werkzeugbau. Im Folgenden wird detaillierter auf die Vorteile und technischen Spezifikationen eingegangen, die bei der Auswahl eines geeigneten Geräts zu berücksichtigen sind.
Welches Laserschweißgerät eignet sich für Werkzeugstahl?
Die Auswahl eines geeigneten Laserschweißgeräts für Werkzeugstahl erfordert eine genaue Berücksichtigung der spezifischen Anforderungen des Materials. Besonders bei gehärteten Stählen der 1.2343-Klasse ist der gepulste Betrieb mit kontrolliertem Energieeintrag entscheidend. Diese Methode minimiert die Wärmeeinflusszone und verhindert Rissbildungen. Typischerweise liegt die Wärmeeinflusszone bei präzisen Laserschweißverfahren im Bereich von wenigen Millimetern, was die Materialintegrität erhält.
Technologische Anforderungen
Ein Laserschweißgerät muss den Energieeintrag präzise steuern können, um die spezifischen Eigenschaften von Werkzeugstahl zu erhalten. Faserlaser spielen hierbei eine entscheidende Rolle, da sie eine hohe Strahlqualität bieten. Die Anwendung von Laserschweißen bei Werkzeugstahl erfordert zudem eine flexible Maschinenkonfiguration, die sich an verschiedene Bauteilgrößen anpassen lässt. Industriestandardmäßig werden für Werkzeugstähle häufig Laserleistungen im Bereich von 300 bis 600 W eingesetzt, um eine Einschweißtiefe von bis zu 3 mm zu erreichen, abhängig von der spezifischen Materialbeschaffenheit und den Prozessparametern.
Gerätewahl nach Anwendungsfall
- Für unterschiedlichste Bauteilgrößen: Die Sidanus Light ist ideal für präzise Reparaturschweißungen. Sie ermöglicht durch die Super Pulse Technology (SPT) eine exakte Steuerung des Energieeintrags. Die Anlage bietet eine flexible Anpassung an verschiedene Werkstückgrößen und gewährleistet eine hohe Wiederholgenauigkeit.
- Für größere Bauteile: Die Sirius Light, eine mobile Schwerlast-Anlage, bietet Flexibilität und Mobilität, was sie für den Einsatz in verschiedenen Fertigungsumgebungen prädestiniert. Sie ist besonders geeignet für Anwendungen, bei denen eine hohe Zugänglichkeit und ein großer Arbeitsbereich erforderlich sind.
- Für automatisierte Fertigung: Die Simass Slide und Simass Rotate sind optimal für hohe Stückzahlen in der Serienproduktion. Sie bieten eine automatisierte Fertigungslösung mit flexiblen Modulen. Diese Systeme sind ideal für Anwendungen in der Automobilindustrie und Medizintechnik, wo Präzision und Effizienz entscheidend sind.
Schlussfolgerung
Die Wahl des richtigen Laserschweißgeräts hängt von den spezifischen Anforderungen der Anwendung ab. Ob es sich um Reparaturschweißen oder um die Serienproduktion handelt, Sigma Laser bietet eine passende Lösung. Weitere Informationen zu den Eigenschaften und Anwendungen der Simass-Module oder die Sineo- und Sidanus-Serien finden Sie in unserem Blog. Für eine umfassende Prozessüberwachung und Qualitätssicherung sind Normen wie die EN ISO 15614, die die Qualifizierung von Schweißverfahren regelt, von Bedeutung.
Was macht Werkzeugstähle beim Schweißen anspruchsvoll?
Werkzeugstähle, wie zum Beispiel die Sorten 1.2343 oder 1.2344, zeichnen sich durch ihre hohe Härte und Verschleißfestigkeit aus, was sie in der industriellen Fertigung besonders wertvoll macht. Diese Eigenschaften stellen jedoch spezielle Herausforderungen beim Schweißen dar. Ein Laserschweißgerät für Werkzeugstahl muss daher präzise gesteuert werden, um die gewünschten Ergebnisse zu erzielen. Typischerweise arbeiten Laserschweißanlagen in einem Leistungsbereich von 100 bis 500 Watt und verwenden Wellenlängen um 1064 nm für Nd:YAG-Laser oder 1070 nm für Faserlaser. Die Strahlqualität, oft gemessen als M²-Wert, liegt in der Regel unter 1,5, was eine hohe Präzision ermöglicht.
Härte und Rissneigung
Die Härte der Werkzeugstähle führt zu einer erhöhten Rissneigung während des Schweißvorgangs. Hierbei kann die Verwendung von Laserschweißen bei Werkzeugstahl helfen, da es eine kontrollierte Wärmeeinflusszone (WEZ) ermöglicht. Durch die gezielte Wärmeeinbringung reduziert sich die Gefahr von Spannungsrissen erheblich. Die WEZ kann typischerweise auf wenige Millimeter begrenzt werden, was die Materialintegrität bewahrt.
Die Einhaltung der Norm EN ISO 15614 zur Qualifizierung von Schweißverfahren stellt sicher, dass die Schweißprozesse den hohen Anforderungen an Qualität und Sicherheit genügen.
Vorwärmlogik
Ein weiterer kritischer Aspekt ist die Vorwärmung der Werkstoffe, um thermische Spannungen zu minimieren. Laserschweißverfahren, wie sie von Sigma Laser angeboten werden, bieten die Möglichkeit, durch präzise Regelung der Laserparameter die Einschweißtiefe genau zu kontrollieren. Dies kann die Notwendigkeit einer aufwändigen Vorwärmung reduzieren oder gar eliminieren. Typische Einschweißtiefen liegen bei Werkzeugstählen im Bereich von 0,5 bis 2,0 mm, je nach Laserleistung und Materialdicke.
Für weitere Details zur Technik und den speziellen Anwendungen bei der Bearbeitung von Werkzeugstählen, lesen Sie unseren ausführlichen Beitrag im Blog.
Gepulster Nd:YAG oder Faserlaser für die Werkzeugreparatur?
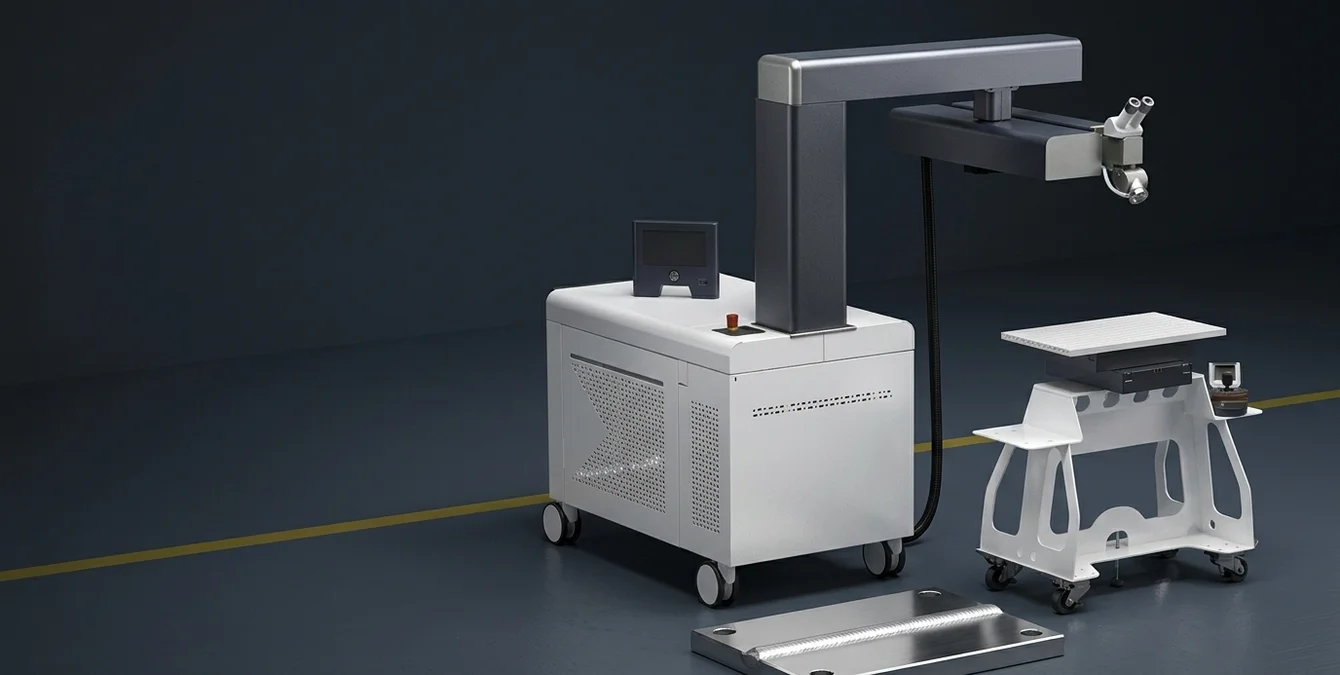
Das Laserschweißen von Werkzeugstahl erfordert präzise und leistungsfähige Systeme. Bei der Werkzeugreparatur stehen Fertigungsingenieuren insbesondere gepulste Nd:YAG-Laser und Faserlaser zur Verfügung. Beide Technologien bieten spezifische Vorteile für das Reparaturschweißen, insbesondere bei komplexen Geometrien und empfindlichen Werkstoffen wie 1.2343 oder 1.2344.
Technologische Unterschiede
Der gepulste Nd:YAG-Laser zeichnet sich durch seine Fähigkeit aus, hohe Energiedichten in kurzen Pulsen zu erzeugen. Dies minimiert die Wärmeeinflusszone (WEZ) und reduziert das Risiko von Verformungen im Werkzeugstahl. Typische WEZ-Breiten liegen im Bereich von wenigen Millimetern, abhängig von der Materialdicke und den Prozessparametern. Faserlaser hingegen bieten eine hervorragende Strahlqualität und Effizienz, was sie ideal für kontinuierliche Anwendungen macht. Beide Laserschweißgeräte können mit der Super Pulse Technology (SPT) ausgestattet werden, um die Leistungsfähigkeit weiter zu steigern.
In der Praxis erreichen Faserlaser häufig eine Strahlqualität von M² < 1.5, was eine präzise Fokussierung und somit eine höhere Einschweißtiefe ermöglicht. Die Einschweißtiefe kann typischerweise bis zu einigen Millimetern reichen, abhängig von der Leistung und der Materialbeschaffenheit. Die gepulsten Nd:YAG-Laser von Sigma, wie der Sidanus Light, ermöglichen eine präzise Steuerung der Pulsenergie bis zu 170 J, was besonders bei empfindlichen Materialien von Vorteil ist.
Anwendungsgebiete in der Industrie
In der Praxis kommen diese Laserschweißgeräte häufig bei der Reparatur von Spritzgusswerkzeugen und Matrizen zum Einsatz. Die präzise Kontrolle der Einschweißtiefe ist entscheidend, um die ursprüngliche Form und Maßhaltigkeit der Werkzeuge zu bewahren. Unternehmen in der Automobil- und Luftfahrtindustrie profitieren von der Flexibilität und Zuverlässigkeit der Sigma-Laser-Systeme, wie der Sineo Light oder der Sidanus Fibre, die für unterschiedliche Werkstoffnummern geeignet sind.
Die Einhaltung von Normen wie der EN ISO 15614 ist bei der Qualifizierung von Schweißverfahren essenziell, um die Prozesssicherheit und Qualität zu gewährleisten. Diese Norm legt die Anforderungen an die Durchführung von Schweißproben und die Bewertung der Schweißnahtqualität fest.
Fazit: Auswahl des richtigen Lasers
Die Wahl zwischen einem gepulsten Nd:YAG-Laser und einem Faserlaser hängt von den spezifischen Anforderungen des Reparaturschweißens ab. Ein Nd:YAG-Laser eignet sich besser für Anwendungen, bei denen die Minimierung der Wärmeeinflusszone von entscheidender Bedeutung ist. Ein Faserlaser hingegen bietet Vorteile bei kontinuierlichen Schweißvorgängen und in automatisierten Prozessen. Beide Technologien unterstützen die Effizienz und Präzision bei der Reparatur von Werkzeugstahl und sind integraler Bestandteil der modernen Fertigung.
Die Entscheidung für eine bestimmte Lasertechnologie sollte auch die wirtschaftlichen Aspekte und die Verfügbarkeit von Ersatzteilen und Serviceleistungen berücksichtigen. Die Wahl der richtigen Anlage kann die Produktivität erheblich steigern und die Betriebskosten senken.
Gerätewahl nach Reparaturszenario
Bei der Auswahl des geeigneten Laserschweißgeräts für Werkzeugstahl sind das spezifische Reparaturszenario und die zu bearbeitenden Geometrien entscheidend. Die Wahl des Geräts beeinflusst maßgeblich die Effizienz und Präzision des Reparaturschweißens. Im Folgenden wird die Zuordnung von Szenarien zu passenden Geräteklassen vorgestellt, um den Auswahlprozess zu unterstützen.
Reparaturszenarien und passende Geräteklassen
| Szenario | Geräteklasse | Begründung |
|---|---|---|
| Einsatz in der Kabine | Sidanus Light (stationär) | Für Arbeiten in einer festen Umgebung, wo Stabilität und Präzision bei der Bearbeitung von Werkzeugstahl wie 1.2343 zentral sind. |
| Schweres Werkzeug an der Presse | Sirius Light (fahrbar) | Die Mobilität des Sirius Light ermöglicht es, direkt an großen Werkzeugen zu arbeiten, ohne diese zu transportieren, was Zeit spart und die Flexibilität erhöht. |
| Feines Kavitätsdetail | Sineo 360° (fahrbar) | Die 360°-Beweglichkeit erlaubt präzise Arbeiten an komplexen Geometrien, ideal für filigrane Reparaturen an Werkzeugstählen. |
Das Laserschweißen von Werkzeugstahl erfordert nicht nur die richtige Gerätewahl, sondern auch ein tiefes Verständnis der Werkstoffeigenschaften und der technischen Anforderungen des jeweiligen Projekts. Dabei ist es entscheidend, sowohl die technischen Spezifikationen der Laseranlage als auch die spezifischen Anforderungen an die Wärmeeinflusszone (WEZ) und Einschweißtiefe zu berücksichtigen. Typischerweise liegen die Einschweißtiefen bei Präzisionslaserschweißungen bei etwa 0,1 bis 1,5 mm, abhängig von der Materialdicke und der Laserleistung. Die Wärmeeinflusszone sollte möglichst klein gehalten werden, um Materialverzug zu minimieren.
Durch die Kombination von stationären und mobilen Lösungen wie der Sidanus Light und der Sirius Light wird eine breite Palette an Anwendungen abgedeckt. Die Wahl zwischen diesen Geräten hängt primär von der Größe und Komplexität des Werkstücks ab. Typische Leistungsbereiche für Laserschweißgeräte im industriellen Einsatz liegen bei 100 bis 500 W für Präzisionsanwendungen, wobei die Strahlqualität (M²-Wert) ebenfalls eine entscheidende Rolle spielt, um die gewünschte Schweißnahtqualität zu erreichen. Für weitere technische Details und Anwendungen besuchen Sie unsere Anwendungsseite zum Laserschweißen von Werkzeugstahl.
Bei der Arbeit mit Werkzeugstählen wie 1.2343 ist es wichtig, die spezifischen Anforderungen an die Materialvorbereitung und die Nachbehandlung zu beachten. Standards wie die EN ISO 15614 definieren die Qualifizierung von Schweißverfahren, um die Prozesssicherheit und -qualität zu gewährleisten. DIN EN ISO 4063:2011 bietet zudem eine Klassifizierung der Schweißprozesse, die bei der Auswahl des geeigneten Verfahrens hilfreich sein kann.
Welche Zusatzdrähte je Stahlgruppe?
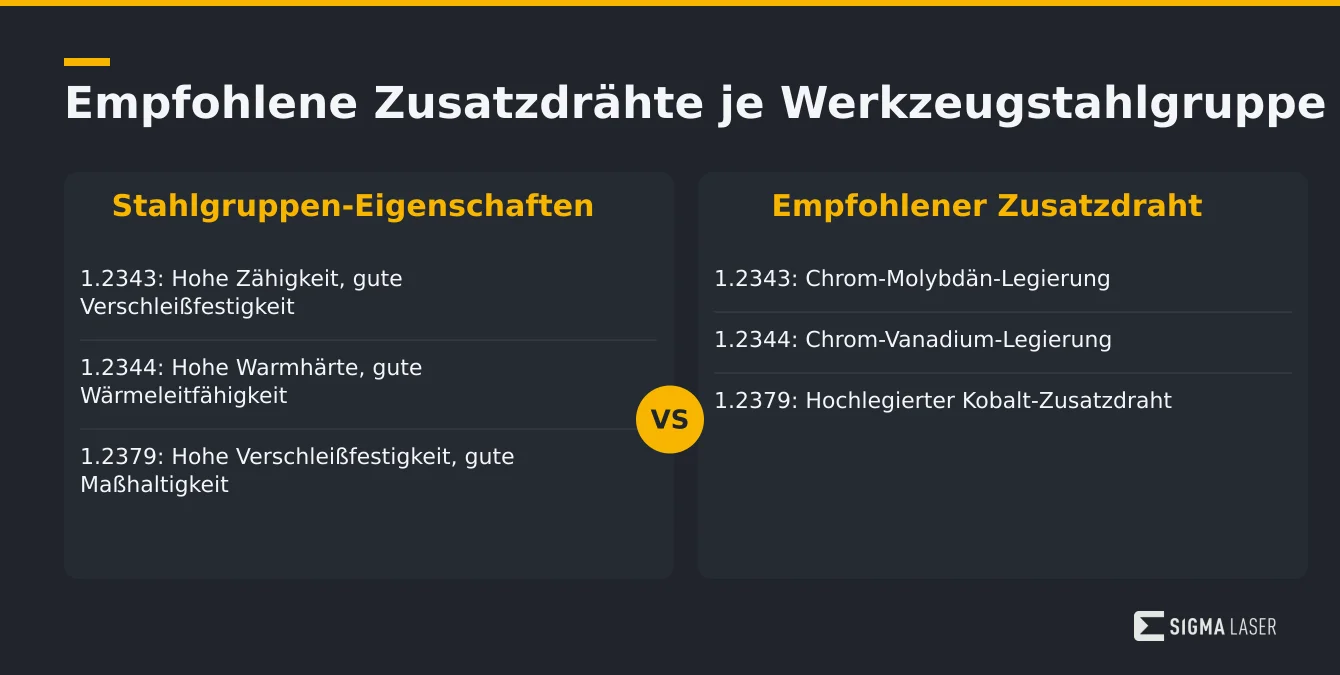
Die Auswahl des richtigen Zusatzdrahtes beim Laserschweißen von Werkzeugstahl ist entscheidend für die Qualität und Langlebigkeit der Schweißnaht. In der industriellen Praxis, insbesondere beim Einsatz von Laserschweißgeräten in Fertigungsprozessen, ist es wichtig, die spezifischen Eigenschaften des Werkstoffs zu berücksichtigen. Werkzeugstähle wie 1.2343, 1.2344 und 1.2379 erfordern sorgfältige Überlegungen, um optimale Schweißergebnisse zu erzielen.
Übersicht der Stahlgruppen
| Stahlgruppe | Eigenschaften | Empfohlener Zusatzdraht |
|---|---|---|
| 1.2343 | Hohe Zähigkeit, gute Verschleißfestigkeit | Chrom-Molybdän-Legierung |
| 1.2344 | Hohe Warmhärte, gute Wärmeleitfähigkeit | Chrom-Vanadium-Legierung |
| 1.2379 | Hohe Verschleißfestigkeit, gute Maßhaltigkeit | Hochlegierter Kobalt-Zusatzdraht |
Technologische Überlegungen
Die Wahl des geeigneten Zusatzdrahtes hängt von den spezifischen Anforderungen des Werkzeugs ab. So ist beispielsweise bei Reparaturschweißungen von Werkzeugstahl eine präzise Abstimmung der Werkstoffnummer und des Drahtmaterials notwendig, um Rissbildung und Verzug zu vermeiden. Mehr zu den Anwendungen des Laserschweißens bei Werkzeugstahl.
Die 3-in-1 Lasermaschinen von Sigma Laser bieten durch die Verwendung von Faserlasern eine flexible Lösung für präzise Schweißarbeiten an komplexen Bauteilen. Die Möglichkeit, sowohl gepulste als auch kontinuierliche Laserstrahlmodi einzusetzen, erleichtert die Anpassung an unterschiedliche Materialanforderungen und Schweißgeometrien.
In der Praxis erweist sich der Einsatz der Sidanus Light und Sidanus Fibre als vorteilhaft, da diese Systeme über die notwendige Flexibilität und Präzision verfügen, um sowohl in der Serienfertigung als auch bei der Einzelteilreparatur effektiv eingesetzt zu werden. Die Sidanus Light, mit einer maximalen Spitzenleistung von 13 kW und einem Pulsbereich von 0,5 bis 20 ms, eignet sich hervorragend für Anwendungen, die eine hohe Energieeinbringung und kurze Zykluszeiten erfordern.
Für die Prozessüberwachung und Qualitätssicherung beim Laserschweißen von Werkzeugstahl sind Normen wie die EN ISO 15614, die die Qualifizierung von Schweißverfahren beschreibt, von Bedeutung. Diese Norm stellt sicher, dass die Schweißprozesse den hohen Anforderungen der Industrie entsprechen.
Wie prüfen Sie das Gerät am eigenen Stahl?
Das Laserschweißgerät für Werkzeugstahl von Sigma Laser bietet präzise Lösungen für die Fertigung von hochbelastbaren Werkzeugen. Bevor eine Investition getätigt wird, ist es wichtig, die Leistungsfähigkeit des Geräts an Ihrem spezifischen Stahl zu testen. So können Sie sicherstellen, dass die Schweißnahtqualität und die Wärmeeinflusszone (WEZ) Ihren Anforderungen entsprechen. Typischerweise liegt die Einschweißtiefe bei Präzisionslaserschweißungen im Bereich von 0,1 bis 1,5 mm, abhängig von der Materialdicke und den spezifischen Prozessparametern.
Musterschweißung
Für eine aussagekräftige Musterschweißung sollten Sie Proben aus dem verwendeten Werkzeugstahl, wie zum Beispiel 1.2343 oder 1.2344, bereitstellen. Diese Materialien sind bekannt für ihre hohe Verschleißfestigkeit und Wärmeleitfähigkeit, weshalb sie häufig im Werkzeug- und Formenbau eingesetzt werden. Ein Vergleich mit anderen Schweißverfahren, wie dem WIG-Schweißen, kann Aufschluss über die Vorteile des Laserschweißens geben. Die typische Wärmeeinflusszone (WEZ) beim Laserschweißen ist im Vergleich zu konventionellen Verfahren wie dem WIG-Schweißen deutlich kleiner, was zu einer geringeren thermischen Belastung des Werkstoffs führt.
Härteprüfung nach dem Aufbau
Nach der Musterschweißung empfiehlt sich eine Härteprüfung, um die Auswirkungen auf den Werkzeugstahl zu bewerten. Die Prüfung zeigt, ob das Schweißverfahren die Werkstoffeigenschaften verändert hat und ob die gewünschte Härte erhalten bleibt. Dies ist besonders relevant für Reparaturschweißungen, bei denen die ursprüngliche Materialstruktur bewahrt werden muss. Die Härteprüfung sollte gemäß der Norm EN ISO 15614 durchgeführt werden, um sicherzustellen, dass die Schweißnaht den industriellen Anforderungen entspricht.
Demo-Checkliste
- Bereitstellung von Werkzeugstahlproben (z.B. 1.2343, 1.2344)
- Durchführung einer Musterschweißung
- Vergleich mit bestehenden Schweißverfahren
- Härteprüfung nach dem Schweißvorgang
- Bewertung der Wärmeeinflusszone (WEZ)
- Überprüfung der Schweißnahtqualität hinsichtlich Porosität und Rissbildung
Mit einer gründlichen Prüfung können Sie sicherstellen, dass das ausgewählte Laserschweißgerät Ihre Anforderungen erfüllt und die Investition in eine Laserschweißanlage von Sigma Laser langfristig erfolgreich ist. Die Anpassungsfähigkeit unserer Simass-Module oder die Sineo- und Sidanus-Serien bietet Flexibilität und Präzision, die in der modernen Fertigungsindustrie unerlässlich sind. Typische Laserschweißsysteme in der Präzisionsklasse arbeiten mit Leistungen bis zu 500 W und bieten eine hohe Prozessstabilität und Reproduzierbarkeit, was entscheidend für die Qualitätssicherung ist.
Häufig gestellte Fragen
Wie funktioniert Laserschweißen bei Werkzeugstahl?
Welche Vorteile bietet ein 3-in-1-Laserschweißgerät?
Ein 3-in-1-Laserschweißgerät kombiniert Schweißen, Schneiden und Gravieren in einer einzigen Anlage. Dies spart Platz und Investitionskosten, da keine separaten Systeme erforderlich sind. Die Flexibilität solcher Anlagen ermöglicht es, unterschiedliche Anwendungen mit einem einzigen Gerät abzudecken, was insbesondere in der Prototypenfertigung von Vorteil ist.
Welche Werkstoffe können mit Sigma-Laserschweißanlagen bearbeitet werden?
Sigma-Laserschweißanlagen sind für eine Vielzahl von Werkstoffen geeignet, darunter Werkzeugstähle wie 1.2343 und Edelstähle wie 1.4301. Die präzise Steuerung des Laserstrahls ermöglicht das Schweißen von komplexen Geometrien und unterschiedlichen Materialstärken, ohne die Materialeigenschaften negativ zu beeinflussen.
Welche Schweißgeschwindigkeit kann bei Werkzeugstahl erreicht werden?
Die Schweißgeschwindigkeit bei Werkzeugstahl hängt von der Materialdicke und dem gewählten Lasertyp ab. Nd:YAG- und Ytterbium-Faserlaser ermöglichen hohe Schweißgeschwindigkeiten, die in der Regel zwischen 1 und 10 mm/s liegen. Dies führt zu einer hohen Produktivität und kurzen Bearbeitungszeiten.
Wie beeinflusst die Wärmeeinflusszone das Schweißergebnis bei Werkzeugstahl?
Die Wärmeeinflusszone (WEZ) ist beim Laserschweißen von Werkzeugstahl minimal, was den Verzug und die Gefügeänderungen im Material reduziert. Dies ist entscheidend für die Erhaltung der mechanischen Eigenschaften des Werkstücks und gewährleistet eine hohe Präzision und Qualität der Schweißnaht.
Wie wirtschaftlich ist der Einsatz von Laserschweißanlagen im Werkzeugbau?
Der Einsatz von Laserschweißanlagen im Werkzeugbau ist besonders wirtschaftlich durch die Reduzierung von Nachbearbeitungszeiten und Materialverzug. Die hohe Präzision und Geschwindigkeit der Laserbearbeitung steigert die Produktivität. Investitionsentscheidungen sollten auf Basis von Einsparungen durch erhöhte Effizienz und Qualität getroffen werden.
Welche Vorteile bietet die mobile Reparatur von Werkzeugstahl mit Sigma Laser?
Mit den mobilen 360°-Systemen Sineo Light, Sineo Fibre und Sirius Light von Sigma Laser erfolgt die Reparatur direkt vor Ort am Werkzeug – ein Ausbau oder Transport entfällt. Dank 5-Achs-CNC-Kinematik lassen sich auch komplexe Geometrien präzise und reproduzierbar bearbeiten, unabhängig von Bauteilgröße oder -gewicht.
Quellen
- DIN EN ISO 4063:2011 — Norm zur Klassifizierung von Schweißprozessen, einschließlich Laserschweißen.
- DIN 32525-4:1994-12 — Norm für Werkzeugstähle, die beim Laserschweißen verwendet werden können.
- Fraunhofer ILT — Forschungsberichte und Veröffentlichungen zum Thema Laserschweißen von Werkzeugstählen.
- VDI 3405 Blatt 3 — Richtlinie zur Qualitätssicherung beim Laserschmelzen von Metallen, relevant für Werkzeugstähle.
- DGUV Information 209-002 — Sicherheitsrichtlinien für den Einsatz von Laserschweißgeräten.
- Welding in the World — Fachzeitschrift mit Artikeln über aktuelle Entwicklungen im Laserschweißen.
- Journal of Laser Applications — Veröffentlichungen zu Anwendungen von Lasern im industriellen Bereich, einschließlich Schweißen.
- Patent DE102012110331A1 — Patent über ein Verfahren zum Laserschweißen von Werkzeugstählen.


